
- Přehledy IS
- APS (21)
- BPM - procesní řízení (22)
- Cloud computing (IaaS) (10)
- Cloud computing (SaaS) (36)
- CRM (53)
- DMS/ECM - správa dokumentů (20)
- EAM (17)
- Ekonomické systémy (69)
- ERP (79)
- HRM (28)
- ITSM (6)
- MES (33)
- Řízení výroby (40)
- WMS (30)
- Dodavatelé IT služeb a řešení
- Datová centra (25)
- Dodavatelé CAD/CAM/PLM/BIM... (40)
- Dodavatelé CRM (34)
- Dodavatelé DW-BI (50)
- Dodavatelé ERP (72)
- Informační bezpečnost (50)
- IT řešení pro logistiku (45)
- IT řešení pro stavebnictví (25)
- Řešení pro veřejný a státní sektor (27)
Tematické sekce
 ERP systémy CRM systémy Plánování a řízení výroby AI a Business Intelligence DMS/ECM - Správa dokumentů HRM/HCM - Řízení lidských zdrojů EAM/CMMS - Správa majetku a údržby Účetní a ekonomické systémy ITSM (ITIL) - Řízení IT Cloud a virtualizace IT IT Security Logistika, řízení skladů, WMS IT právo GIS - geografické informační systémy Projektové řízení Trendy ICT E-commerce B2B/B2C CAD/CAM/CAE/PLM/3D tisk
Branžové sekce
 | |
| Přihlaste se k odběru newsletteru SystemNEWS, který každý týden přináší výběr článků z oblasti podnikové informatiky | |
 | |
Partneři webu

Plánování a řízení výroby, Automobilový průmysl, Logistika, řízení skladů, WMS, Aktuality -> Analýzy - Dnes
Od skladové zásoby k přepravnímu úkolu
-PR-
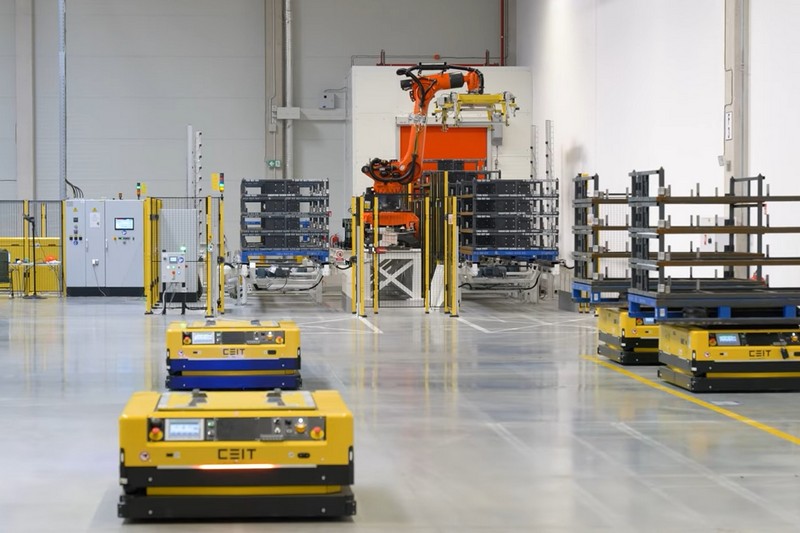 Výrobní linka může čekat na materiál i ve chvíli, kdy ho má sklad na zásobě. Záleží na tom, kdy vznikne přepravní úkol, jakou dostane prioritu a zda výroba dostane potvrzení o doručení. Právě v těchto předávkách se rozhoduje o tom, jak dobře spolupracují výroba, sklad a vnitropodniková doprava.
Na montážní lince zbývá poslední přepravka součástek. Obsluha vyžádá doplnění, sklad připraví materiál a logistika má zajistit odvoz. V modelové situaci přijde požadavek v 10.10, materiál je připravený v 10.14 a na linku dorazí v 10.28. Samotná jízda trvá čtyři minuty. Dalších deset minut čeká připravená přepravka na vyzvednutí. Pokud se stejný průběh opakuje, stojí za to prověřit pořadí přepravních úkolů a způsob jejich přidělování.
Podnikový systém ERP eviduje výrobní zakázky a potřebu materiálu. Skladový systém WMS pracuje se zásobami a vychystáváním, zatímco systém MES může být zdrojem informací o průběhu výroby. Pro samotný přesun je potřeba tyto údaje převést do úkolu, který určuje místo vyzvednutí, cílové pracoviště, termín a prioritu. Úkol musí dostat také konkrétní vykonavatel, ať už je to pracovník s vysokozdvižným vozíkem, nebo mobilní robot.
Podnik si při návrhu procesu musí ujasnit, kdy úkol vznikne. Spouštěčem může být požadavek obsluhy, signál o spotřebě nebo potvrzení ze skladu, že je materiál připravený. Pokud sklad ještě vychystává, je vhodné rozlišit požadavek na doplnění od pokynu k vyzvednutí. Logistika tím získá možnost plánovat dopředu a vozík vyjíždí ve chvíli, kdy může náklad skutečně převzít.
Priorita se odvíjí od situace na lince
Představme si dva souběžné požadavky. První linka potřebuje doplnit zásobu pro příští hodinu. Druhé za několik minut dojde součástka. Jestliže se oba úkoly vyřizují podle času zadání, může dříve nahlášený požadavek odsunout ten naléhavější. Pravidla pro určení priority proto mají zohlednit termín doručení a dopad případného zpoždění na výrobu. Stejně důležité je určit, kdo může prioritu změnit, například při poruše zařízení nebo neplánované změně zakázky.
Součástí procesu je i potvrzení o doručení. Po příjezdu k lince může být cílová pozice obsazená nebo náklad může ještě čekat na převzetí. Pokud se úkol uzavře už při příjezdu vozíku, může se dodávka jevit jako hotová dříve, než má výroba materiál k dispozici. Pro každé předávací místo proto dává smysl určit, co znamená splněný úkol a jak se převzetí doloží, například skenem nebo potvrzením obsluhy.
Jak se do procesu zapojují mobilní roboti a obsluha
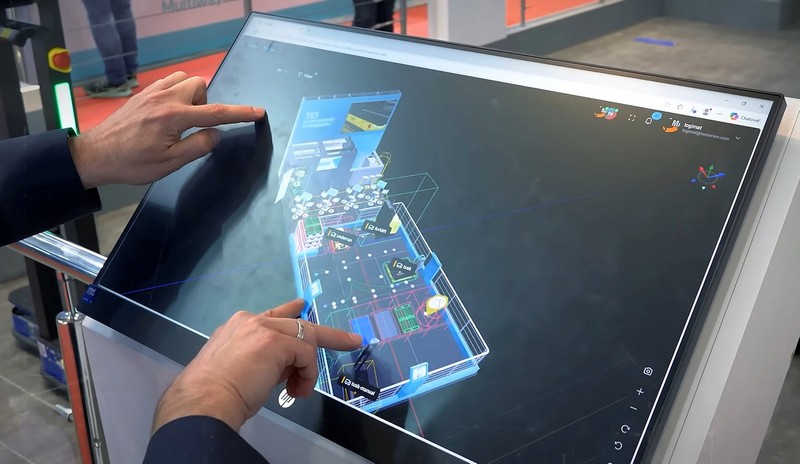
Twiserion od společnosti Asseco CEIT propojuje řízení robotické flotily s digitálním přehledem o výrobě a manuální logistice. V provozu může část přeprav obstarávat flotila mobilních robotů a část obsluha, třeba kvůli nepravidelným rozměrům nákladu nebo podmínkám na místě vykládky. Pro plánování je podstatné, aby byl stav úkolu dostupný i ve chvíli, kdy se mezi robotem a obsluhou mění odpovědnost za materiál.
V automatizované části provozu přiděluje Twiserion Fleet Manager přepravní mise automaticky naváděným vozidlům (AGV) a autonomním mobilním robotům (AMR) a sleduje jejich průběh. Když se několik vozidel blíží ke stejné křižovatce nebo předávací zóně, koordinuje jejich pohyb podle nastavených pravidel. Přes rozhraní VDA 5050 lze do společného řízení zapojit kompatibilní vozidla různých výrobců.
V manuální části lze pracovníky vést prostřednictvím digitálních úkolů. Pokud závod využívá lokalizaci v reálném čase (RTLS), může zároveň sledovat polohu označených přepravek, polotovarů nebo vozíků ve vymezených zónách. Vedoucí směny tak může při zdržení zjistit, jestli materiál zůstal ve skladu, čeká na předávacím místě nebo už je u linky. K tomu slouží Twiserion Digital Manager.
Po propojení se skladovým systémem může například potvrzení o vychystání uvolnit přepravní misi. Fleet Manager ji podle nastavených pravidel přidělí vhodnému robotu. Pokud robot doveze materiál na předávací místo a poslední úsek zajišťuje člověk, může obsluha dostat navazující digitální úkol. Při integraci je potřeba určit, pod jakým identifikátorem si systémy úkol předávají a kam se vrátí potvrzení, že materiál převzala výroba.
Kde vzniká zdržení při zásobování
Pro vyhodnocení zásobování je užitečné zaznamenat alespoň čtyři okamžiky. Prvním je vznik požadavku, druhým připravenost materiálu, třetím jeho vyzvednutí a čtvrtým potvrzené doručení. Rozdíly mezi těmito časy oddělí přípravu materiálu, čekání na přepravu a dobu od vyzvednutí do převzetí. Právě toto rozlišení v úvodním příkladu ukazuje, proč se zaměřit na desetiminutové čekání po vychystání.
U opakovaných přeprav má smysl sledovat i podíl včasných dodávek, počet urgentních úloh a dobu, po kterou byla linka skutečně bez potřebného materiálu. Přehled podle linky, směny nebo místa vyzvednutí pomáhá odlišit ojedinělou událost od úzkého místa. Pokud se například přepravní úlohy hromadí vždy při střídání směn, je možné prověřit předávání rozpracovaných úkolů a dostupnost přepravní kapacity v daném čase.
Začít lze u jedné linky
Vhodným výchozím bodem je pravidelně zásobovaná linka, kde výroba i logistika dokážou popsat časté důvody zpoždění. Týmy si společně určí, kdo zadává požadavek, jak se pozná připravený materiál, jak vzniká přepravní úkol a kdy se uzavírá. IT pak může se skladem a výrobou domluvit, ze kterých systémů se jednotlivé události převezmou a kam se vrátí výsledek. Do pilotu se vyplatí zahrnout i výjimky, například chybějící náklad, obsazenou cílovou pozici nebo změnu priority během směny.
Po několika směnách lze porovnat, která část dodávky se nejvíc liší od plánovaného průběhu. Podle výsledku může podnik upravit pravidla přidělování úloh, změnit umístění předávacího místa nebo prověřit kapacitu flotily. Takový pilot dává výrobě a logistice společná data pro rozhodování o tom, co má smysl rozšířit na další linky.
Přehled možností pro automatizovanou i manuální logistiku nabízí platforma Twiserion od Asseco CEIT.




Tvorba webových stránek Brno
RSS kanál
 |
Ceník inzerce
|
Zprávy
|
Katalog
|
Soutěže
|
Trends
|
Tisk stránky
|
Zásady ochrany osobních údajů
SystemNEWS (newsletter): Archiv | Inzerce | Přihlášení || SystemOnLine.cz: Kontakty | Inzerce